Como um tratamento mecânico superficial pode aumentar a resistência de componentes industriais?
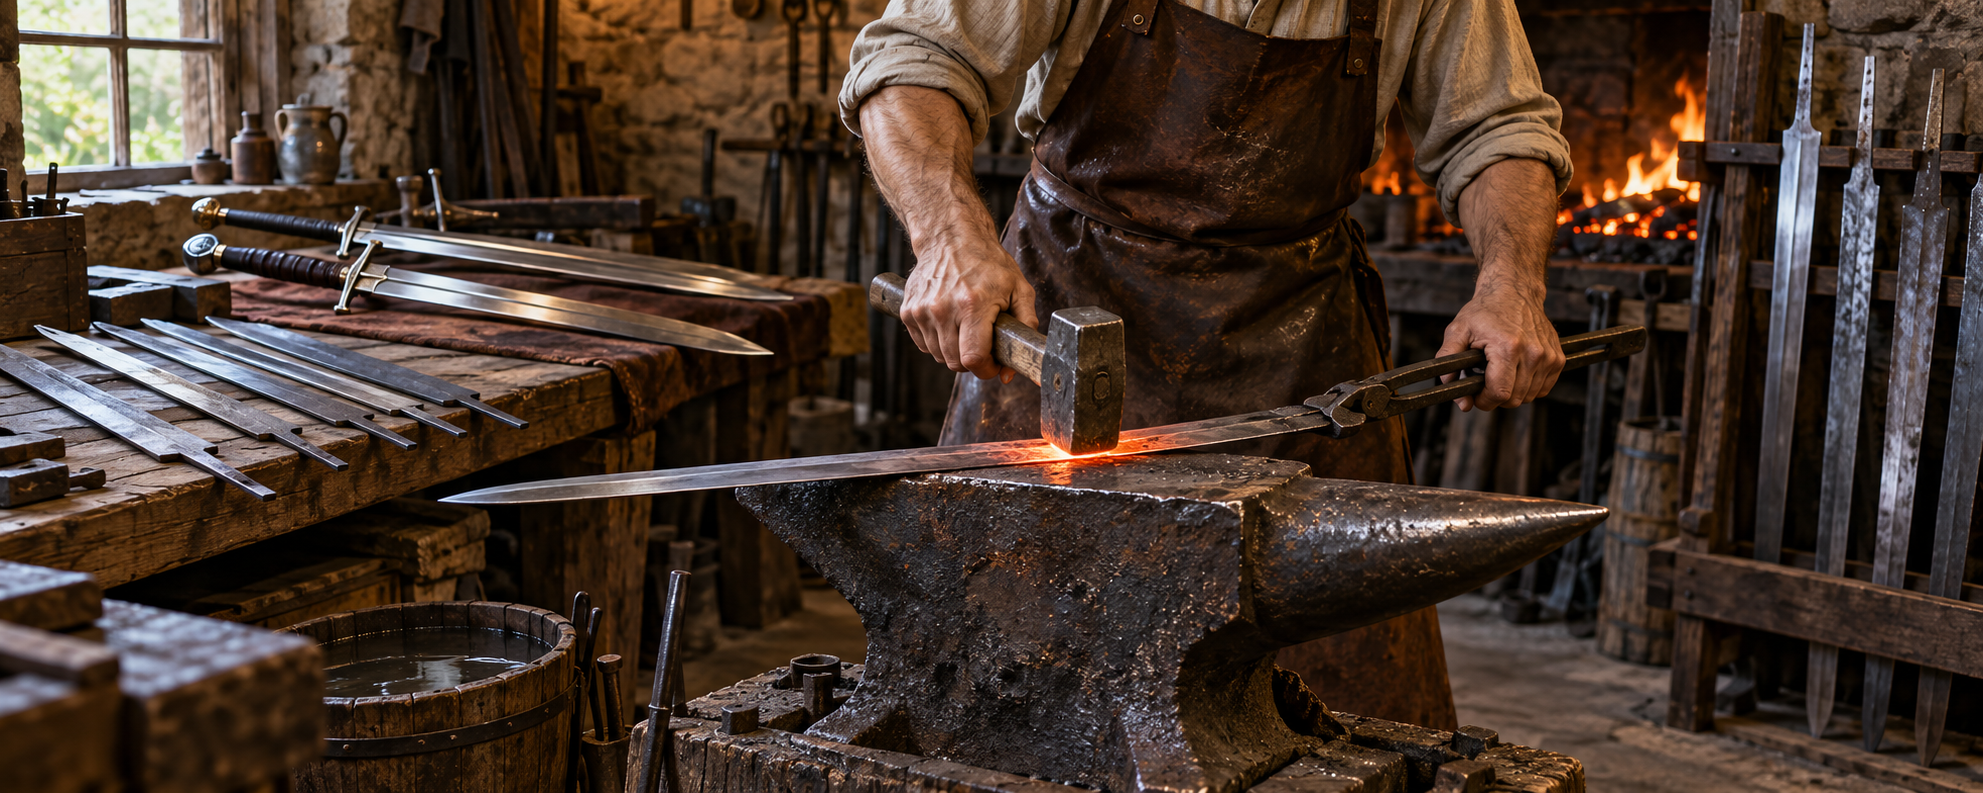
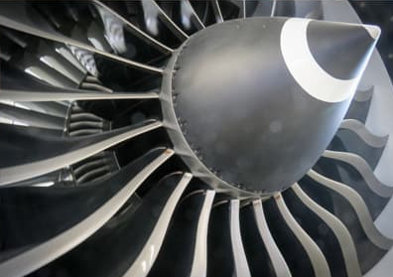
Você sabia que a técnica de martelamento por trás das lendárias espadas cruzadas para aumentar sua dureza, ainda é usada hoje em dia para garantir a segurança de turbinas aeronáuticas?
Naquela época, o metal era martelado manualmente até esfriar para aumentar sua dureza. Hoje, essa técnica evoluiu para o “Shot Peening” com Jateamento, um tratamento mecânico a frio de alta precisão.
Acelerando partículas esféricas (de aço ou vidro) sob controle rígido, o processo cria uma camada uniforme de tensão de compressão que previne trincas e corrosão.
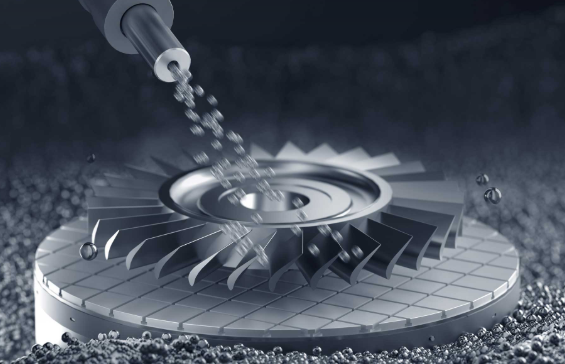
Representação do shot peening aplicado
a um componente de turbina.
Como o shot peening contribui para a vida útil das peças
A busca por maior vida útil, resistência à fadiga e redução do tempo de inatividade de componentes críticos é um desafio constante na engenharia mecânica e de manufatura.
Em muitos casos, uma alternativa está na aplicação adequada do shot peening, que pode melhorar o desempenho de uma peça sem exigir a troca do material por uma liga mais cara.
Diferentemente do jateamento abrasivo convencional voltado à limpeza, o shot peening utiliza partículas esféricas controladas para induzir tensões residuais de compressão na superfície. Cada impacto produz uma pequena deformação superficial que contribui para esse efeito.
Quando considerar o shot peening
O shot peening pode ser uma solução técnica e economicamente viável para aplicações que exigem:
- Maior resistência à fadiga mecânica e, conforme as condições de serviço, à fadiga térmica.
- Maior resistência à corrosão sob tensão, em materiais e ambientes compatíveis.
- Possibilidade de redução de dimensões ou de peso, desde que validada pelo projeto.
- Melhoria da resistência à fadiga sem aumento das dimensões nominais da peça.
- Redução da influência de tensões superficiais e de marcas de usinagem na iniciação de trincas.
- Melhoria do comportamento em condições de fretting, com pequenos movimentos entre superfícies em contato.
- Conformação ou endireitamento de peças por processos de peen forming, quando especificados.
Aplicações especiais envolvendo microporosidade, revestimentos ou inspeção exigem avaliação própria. O tratamento não substitui a inspeção de defeitos preexistentes nem assegura o fechamento de microfissuras.
Exemplos de ganho de resistência à fadiga
Molas, eixos, engrenagens e componentes de motores estão entre as aplicações que ajudam a visualizar os benefícios do shot peening. O quadro reúne os exemplos e percentuais apresentados no material original, incluindo resultados relatados para resistência à fadiga, vida útil e corrosão.
Aplicação | Propriedade avaliada | Aumento informado |
Molas semielípticas | Resistência à fadiga | 350 a 600% |
Molas helicoidais | Resistência à fadiga | 200 a 500% |
Barras de torção | Resistência à fadiga | 140 a 600% |
Eixos de transmissão | Resistência à fadiga | 400 a 1900% |
Virabrequins | Vida útil | 300% variável |
Engrenagens | Vida útil | 130 a 300% |
Ligas de Magnésio | Corrosão | 630000% |
Aço inox | Corrosão | 1000% |
Bits, brocas, fresas | Vida útil | 50 a 70% |
Brocas | Vida útil | 25 a 30% |
Estampos de corte | Vida útil | 100 a 150% |
Estampo de espicho | Vida útil | 400 a 1500% |
Matrizes forjadas | Vida útil | 400 a 800% |
Bielas | Resistência à fadiga | 45 a 105% |
Equipamentos e acessórios para shot peening
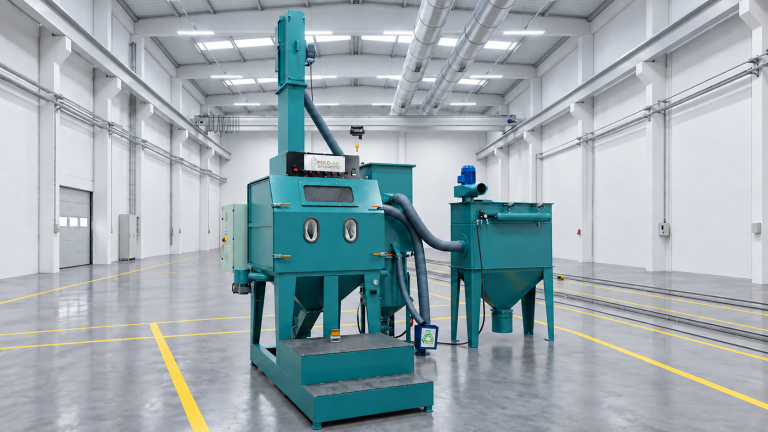
Vários equipamentos e acessórios, integrados ao gabinete de jateamento ou utilizados em conjunto com ele, contribuem para a qualidade e a repetibilidade das operações de shot peening.
Movimentação da peça e suporte do bico
Os dispositivos automáticos de movimentação da peça e o suporte do bico de jato permitem controlar o ângulo de incidência e a distância de trabalho. Esses ajustes ajudam a reproduzir as condições do tratamento e a distribuir os impactos na área especificada.
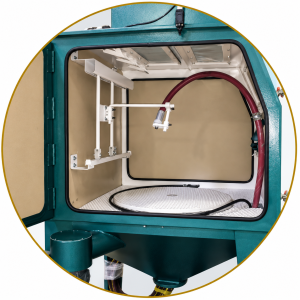
Dispositivo de movimentação da peça e
suporte do bico no interior do gabinete.
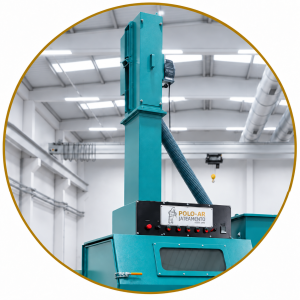
Elevador de canecas integrado ao
sistema de recuperação de abrasivos.
Elevador de canecas
O sistema transportador de abrasivos, do tipo elevador de canecas, recebe o material proveniente da tulha da câmara de trabalho e o transporta até o purificador durante a operação de jateamento.
Purificador de abrasivos
O purificador recebe o abrasivo do transportador vertical e participa da remoção de resíduos gerados na operação e de grãos deteriorados. A separação e a verificação das partículas permitem que o material dentro das condições especificadas retorne ao sistema.
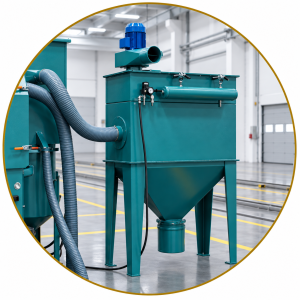
Conjunto de preparação e
recuperação do abrasivo.
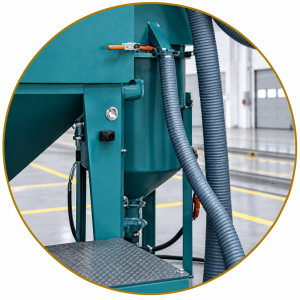
Detalhe do conjunto
de jato pressurizado.
Equipamento de jato pressurizado
O equipamento de jato pressurizado acelera o abrasivo e utiliza um bico de perfil Venturi para favorecer a distribuição do fluxo. Em conjunto com os ajustes do processo, esse sistema permite buscar a intensidade requerida. A intensidade é verificada com lâminas Almen e a curva de saturação; a cobertura deve ser avaliada separadamente, conforme a especificação da peça.
Painel de comando
O painel de comando controla o tempo de ciclo das operações e a velocidade de movimentação das peças, conforme a configuração do equipamento. Esses recursos contribuem para a padronização do processo e, junto aos dispositivos de segurança e aos procedimentos de operação, para o uso seguro do sistema.
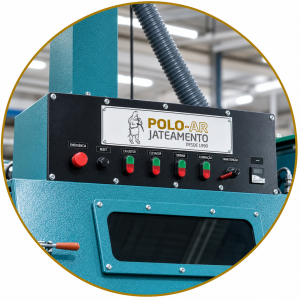
Painel de comando do
equipamento POLO-AR.
A aplicação adequada do shot peening combina o equipamento com parâmetros definidos e verificados. Essa combinação permite avaliar o potencial de aumento da resistência à fadiga e de prolongamento da vida útil dos componentes industriais.